Tallar hueso y asta: del material en bruto al brillo final
Grutrosti es un proyecto editorial dedicado al trabajo manual del hueso, el cuerno y el cuerno prensado. Aquí se explica, paso a paso, cómo se limpia el material, cómo se corta y se talla, qué hacen las limas y los buriles, y por qué el polvo del taller exige más respeto que cualquier herramienta.
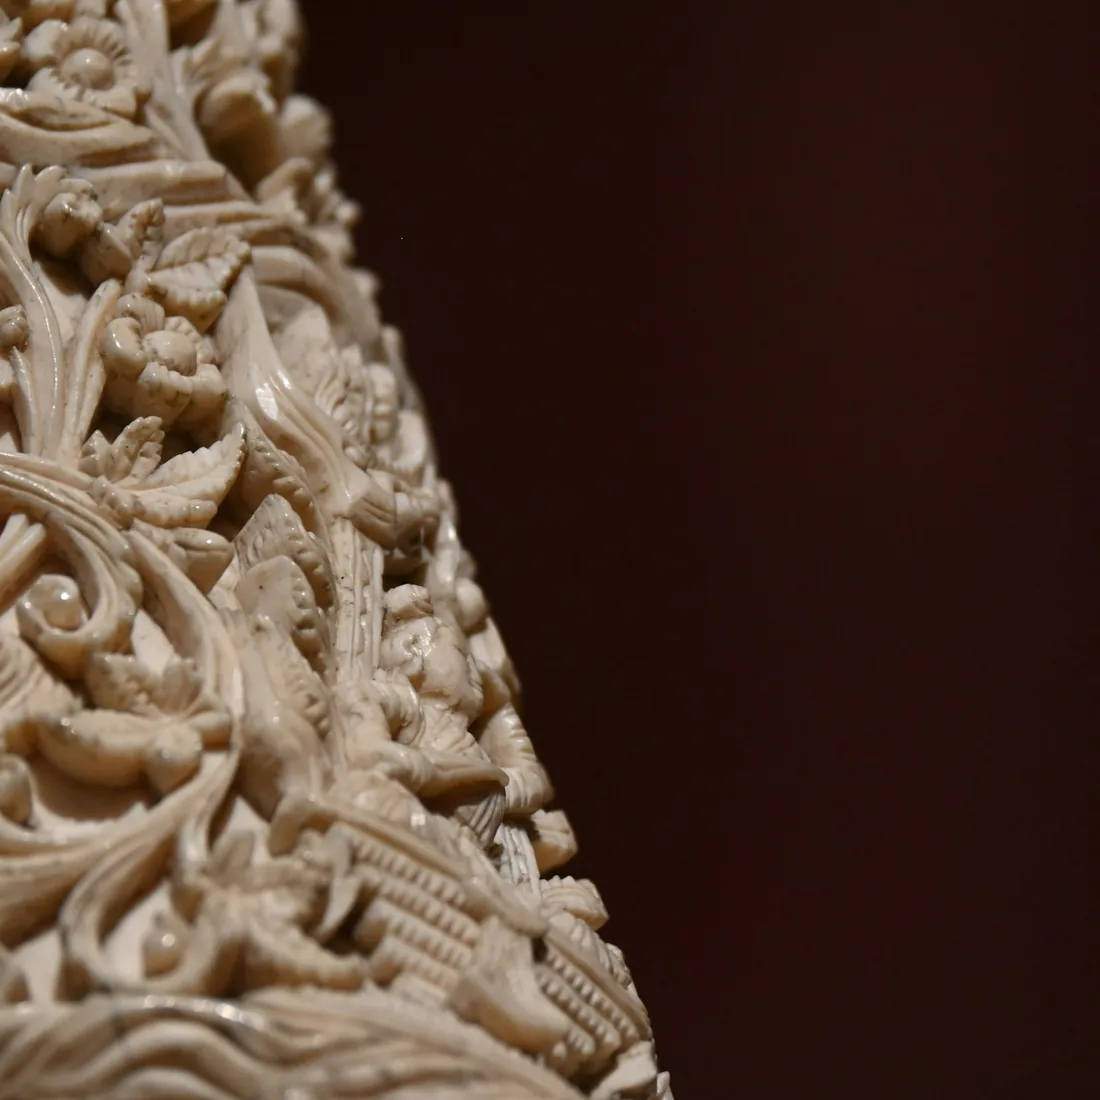
Imagen editorial. Una talla calada en hueso concentra tres decisiones que se toman muy pronto: el grosor de la placa, la dirección del grano y el espesor mínimo que deben conservar los nervios del dibujo.
Hueso, cuerno y cuerno prensado no son el mismo material
La confusión más habitual en el taller doméstico consiste en tratar los tres materiales como si respondieran igual a la herramienta. No es así. El hueso es tejido mineralizado: duro, opaco, con grano fino y una porosidad que se hace visible en cuanto se pule. El cuerno de vacuno o de ovino es queratina dispuesta en capas, translúcida, elástica y sensible al calor y a la humedad. El cuerno prensado se fabrica calentando y comprimiendo recortes de cuerno hasta formar placas más homogéneas, aunque las capas siguen apareciendo en el canto.
El asta de ciervo, que muchos aficionados llaman cuerna, pertenece al grupo del hueso y no al de la queratina: se trabaja como material óseo, con una corteza compacta y un interior esponjoso que conviene evitar en las zonas de detalle. Saber en cuál de los tres grupos está la pieza que hay sobre el banco determina la velocidad de la fresa, el tipo de lima y hasta el orden de las operaciones.
Cómo reconocerlos antes de cortar
- El hueso es opaco a contraluz; una placa fina de cuerno deja pasar la luz con vetas irregulares.
- El cuerno se delamina si se fuerza el corte contra las capas; el hueso se astilla en esquirlas cortas.
- Al lijar, el cuerno desprende un olor acre característico; el hueso huele a quemado solo cuando la herramienta va demasiado rápido.
- El canto del cuerno prensado muestra estratos paralelos y a veces un tono más uniforme de lo natural.
Procedencia del material
En España, el material de trabajo más accesible procede de restos alimentarios: huesos de vacuno de carnicería y cuerno de ganadería. El asta de ciervo suele venir de desmogue recogido, es decir, de la caída natural anual. Conviene documentarse sobre la especie y su origen antes de comprar, porque el marfil y los materiales procedentes de especies protegidas están sujetos a restricciones estrictas y quedan fuera de cualquier práctica de taller razonable.
Limpieza, desengrasado y secado del material
Un hueso mal desengrasado acaba amarilleando en meses, suelta olor con el calor y rechaza cualquier acabado. La preparación es lenta y no admite atajos químicos agresivos. El objetivo es retirar los restos de tejido y la grasa alojada en la estructura porosa sin destruir el colágeno que da cohesión al material.
- Retirar a mano los restos de tejido blando y serrar la pieza en trozos manejables, abriendo el canal medular para que el interior se pueda limpiar.
- Cocer a fuego suave, en torno a 70–80 °C, nunca a borbotones: el hervido fuerte prolongado vuelve el hueso quebradizo y algodonoso.
- Mantener el material sumergido en agua templada con detergente, cambiando el agua cada pocos días hasta que deje de aparecer película grasa en la superficie.
- Aclarar y, si se busca aclarar el tono, emplear peróxido de hidrógeno diluido. La lejía clorada está descartada: ataca la estructura y deja el hueso calcáreo y sin brillo posible.
- Secar despacio, a la sombra y con aire en circulación, durante semanas. El secado rápido junto a un radiador o al sol directo abre fisuras que ya no se cierran.
El cuerno pide otro trato: se limpia en agua templada sin cocciones prolongadas, se seca lentamente y se guarda plano, con algo de peso encima si la placa tiende a curvarse.
Señales de material listo
- El agua de remojo permanece limpia varios días seguidos.
- La superficie no deja tacto graso al pasar el dedo tras el secado.
- No hay olor perceptible al acercar la pieza calentada por la mano.
- El color es uniforme, sin manchas oscuras que indiquen grasa interior.
- No aparecen fisuras nuevas después de dos o tres semanas de reposo.
Errores frecuentes
- Pasar al banco con el material todavía húmedo por dentro.
- Blanquear antes de desengrasar: la grasa queda sellada en el interior.
- Guardar las placas en bolsa de plástico cerrada, donde condensan humedad.
Aserrado, marcado y primer volumen
El paso del bloque a la forma aproximada define casi todo lo que vendrá después. Un aserrado torcido obliga a rebajar material que luego hace falta, y un marcado impreciso condena el dibujo antes de empezar a tallar.
Para despiezar se usa una sierra de arco con hoja de dientes finos, o una segueta de marquetería cuando la placa es delgada. El avance debe ser corto y sin presión: el calor que genera una hoja forzada quema el hueso y deja un borde oscuro que hay que eliminar después. Sobre las curvas cerradas, es preferible dar varios cortes rectos tangentes y redondear luego con la lima.
El marcado funciona mejor con una plantilla de papel pegada con cola soluble en agua sobre la superficie ya aplanada. Sobre el material claro se ve bien un lápiz graso; sobre el cuerno oscuro, una punta de trazar deja una línea fina que no se borra con el roce de la mano. En ambos casos conviene dejar un margen de uno o dos milímetros frente a la línea definitiva.
El desbaste
El volumen se busca con escofina o lima gruesa, trabajando por planos amplios antes que por detalles. Es útil marcar con lápiz las zonas que deben bajar y comprobar cada pocos minutos el perfil a contraluz. Se trabaja en tandas cortas, dejando que la pieza y la herramienta se enfríen: el material caliente se deforma y, en el caso del cuerno, puede quedar marcado de forma permanente.
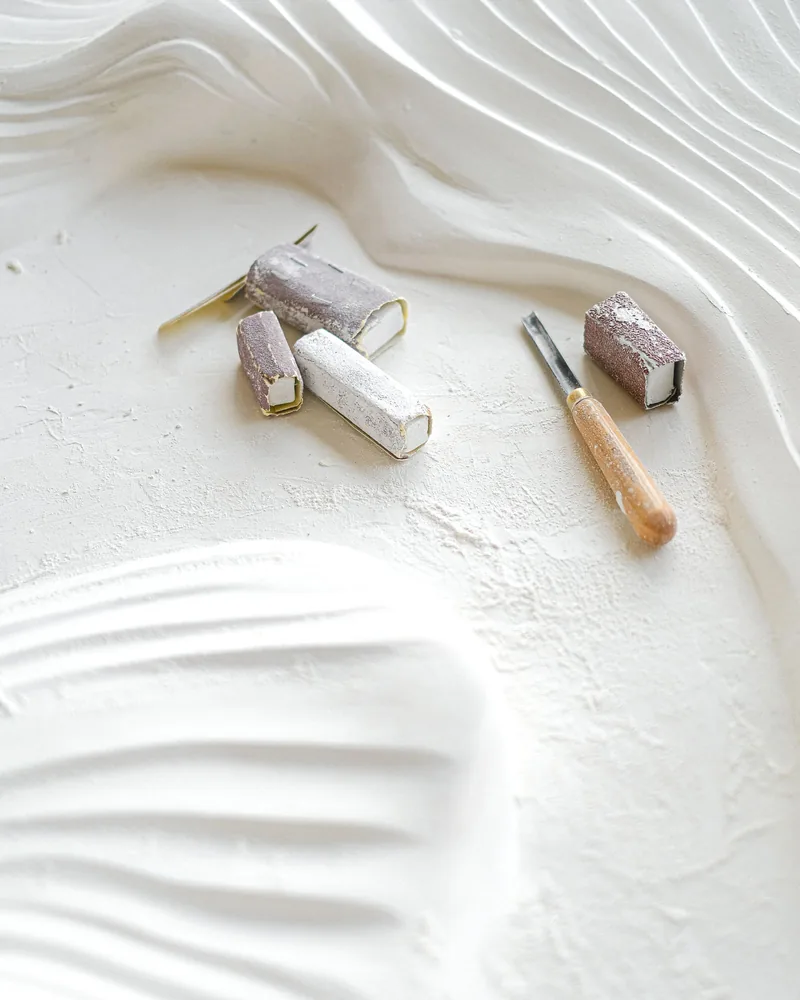
Limas de aguja, buriles y micromotor
Tres familias de herramientas cubren casi todo el trabajo. Las limas de aguja —plana, media caña, triangular, redonda y de cuchillo— resuelven el ajuste de contornos y el interior de los calados. Se descargan a menudo con un cepillo de latón, porque el polvo compactado entre los dientes deja de cortar y empieza a bruñir, lo que calienta la zona sin avanzar.
Los buriles permiten quitar material de forma controlada y abrir líneas limpias. Funcionan bien afilados y con un ángulo de ataque bajo, sujetando la pieza contra un taco de madera con escotadura y avanzando en pasadas cortas. Forzar un buril romo produce saltos que arrancan trozos del borde del dibujo.
El micromotor o el eje flexible aceleran el desbaste y el vaciado, pero exigen prudencia. Las fresas de carburo y las piedras montadas trabajan mejor a velocidad moderada y con presión ligera; si el material empieza a oler a quemado o a oscurecerse, la velocidad es excesiva. En el cuerno, además, el calor reblandece la superficie y deja marcas vidriadas difíciles de recuperar.
Orden de trabajo recomendable
- Sujeción firme de la pieza antes de encender cualquier motor.
- Fresa gruesa para el volumen, fina solo cuando la forma ya está resuelta.
- Limas para corregir lo que la fresa ha dejado irregular.
- Buril únicamente al final, para las líneas que deben quedar nítidas.
Calado y relieve: dos lógicas distintas
En la talla calada el dibujo se define por los huecos. Se perfora un orificio de entrada dentro de cada zona que va a desaparecer, se pasa el pelo de sierra, se tensa y se corta siguiendo el contorno por la parte del hueco, dejando la línea intacta. El error más costoso es adelgazar demasiado los nervios: una vez rotos, no hay reparación discreta posible. Como referencia práctica, los puentes internos del dibujo suelen mantenerse con un espesor generoso frente a lo que parece suficiente a simple vista.
En el relieve, en cambio, el dibujo se construye por niveles. Primero se marca el contorno de las figuras con un buril fino, después se baja el fondo de forma uniforme, y solo cuando los planos principales están resueltos se entra en el detalle. Perseguir un detalle antes de tener el volumen lleva casi siempre a rehacerlo, porque al bajar el fondo desaparece el trabajo fino que había alrededor.
Comprobaciones durante la talla
- Mirar la pieza a contraluz para detectar zonas adelgazadas en exceso.
- Girar el trabajo cada pocos minutos: el ojo se acostumbra a un solo punto de vista.
- Comparar el fondo con un calibre o con el canto de una regla, no solo con la vista.
- Detener el avance cuando aparece vibración: indica poca sujeción o pared demasiado fina.
Grabado de líneas y relleno del trazo
El grabado incide líneas muy finas sobre una superficie ya alisada. La técnica depende por completo de la preparación previa: sobre una cara con rayas de lija gruesa, ninguna línea se lee bien. Se trabaja con punta de acero o buril fino, apoyando la mano y avanzando con trazos cortos que luego se enlazan; los sombreados se consiguen por densidad de líneas paralelas o cruzadas, no por profundidad.
Para que el dibujo destaque, las incisiones se rellenan con pigmento. Sirven las tintas resistentes, los negros de humo aglutinados o una cera pigmentada aplicada en caliente moderado. El exceso se retira cuando el relleno aún no ha endurecido del todo, frotando en dirección perpendicular a las líneas con un paño ligeramente humedecido en alcohol; hacerlo en la misma dirección del trazo vacía la línea que se acaba de rellenar.
Notas que evitan retoques
- Probar el pigmento en un recorte del mismo material antes de tocar la pieza.
- Grabar con profundidad constante: una línea irregular absorbe pigmento de forma desigual.
- No rellenar sobre superficie grasa; basta un desengrasado suave con alcohol y secado completo.
- Dejar curar el relleno antes del pulido final, o el pigmento se arrastrará por toda la superficie.
Lijado progresivo y pulido hasta el brillo
El brillo no lo da la pasta de pulir, sino la escalera de lijado que hay debajo. Cada grano debe eliminar por completo las marcas del anterior; si se salta un escalón, las rayas profundas siguen ahí y aparecen multiplicadas cuando la superficie empieza a reflejar la luz.
Una progresión razonable parte de grano 240 o 320 tras el desbaste y sube por 400, 600, 800, 1200 y 2000. Trabajar en húmedo reduce el polvo y evita que el abrasivo se cargue. Un recurso útil consiste en cambiar la dirección del lijado en cada grano: mientras se vean rayas transversales, el paso anterior no está terminado.
El pulido final puede darse a mano, con pasta abrasiva fina sobre paño de algodón, o con rueda de tela a velocidad baja. La rueda es rápida y también peligrosa para la pieza: el calor acumulado redondea las aristas del dibujo y puede llegar a quemar el fondo de un relieve. En el cuerno, un pulido demasiado enérgico deja ondulaciones visibles a contraluz.
Lista de comprobación del acabado
- Inspeccionar bajo luz rasante entre grano y grano, no solo al final.
- Lavar la pieza y las manos al cambiar de abrasivo para no arrastrar grano grueso.
- Usar palillos y tiras finas de lija para llegar al interior de los calados.
- Mantener la rueda en movimiento continuo sobre la superficie, sin insistir en un punto.
- Retirar los restos de pasta de los huecos con un cepillo suave y secar bien.
El polvo del taller y la protección respiratoria
El polvo que generan el hueso, el asta y el cuerno es el riesgo principal de esta práctica, y también el más fácil de subestimar porque buena parte de él no se ve. Las partículas más finas permanecen suspendidas mucho después de apagar el micromotor, se depositan en la ropa y viajan al resto de la vivienda. Además de la fracción mineral, el polvo de material animal puede irritar las vías respiratorias y provocar reacciones de sensibilización con la exposición repetida.
La protección no es opcional ni se resuelve con una mascarilla de tela. Se requiere una media máscara con filtros de partículas de clase alta, o una mascarilla desechable equivalente, bien ajustada al rostro. El ajuste importa tanto como el filtro: una barba o unas gafas mal colocadas abren fugas por las que entra aire sin filtrar.
Medidas que funcionan juntas
- Aspiración en el punto de corte, con la boquilla cerca de la herramienta.
- Protección respiratoria homologada para partículas finas, colocada antes de empezar y retirada fuera del taller.
- Gafas de protección: las esquirlas de hueso saltan sin aviso.
- Ventilación cruzada real, sin recircular el aire hacia las habitaciones.
- Limpieza en húmedo o con aspirador de filtración fina; barrer en seco devuelve el polvo al aire.
- Trabajo en mojado siempre que la operación lo permita, especialmente en el lijado.
- Ropa de taller que no se lleva puesta a otras estancias, y nada de comer ni beber junto al banco.
Este apartado es informativo y describe prácticas habituales de taller; no sustituye la consulta de las fichas de seguridad de los productos utilizados ni el criterio de un profesional de la salud ante cualquier síntoma persistente.
Cuidado de la pieza terminada
El hueso y el cuerno siguen reaccionando al ambiente mucho después de salir del banco. Los cambios bruscos de humedad y temperatura son la causa habitual de fisuras y alabeos, más que el uso. En el clima seco del interior peninsular conviene evitar que las piezas queden cerca de radiadores o expuestas al sol a través de una ventana; en zonas costeras, el problema suele ser el contrario, con humedad alta y riesgo de moho en las cajas cerradas.
La limpieza corriente se hace con un paño apenas humedecido y secado inmediato. No conviene sumergir la pieza, ni recurrir a disolventes o limpiadores domésticos agresivos, que atacan tanto el pulido como el pigmento de las líneas grabadas. Un encerado muy fino, aplicado de tarde en tarde y retirado hasta dejar solo una película imperceptible, mantiene el brillo sin acumular suciedad.
El amarilleo lento del hueso bien desengrasado es un cambio natural y no indica deterioro. Un amarilleo rápido y desigual, en cambio, suele delatar grasa que quedó dentro del material y que ningún acabado posterior puede corregir.
Almacenamiento
- Guardar envuelto en tejido transpirable, nunca en plástico hermético.
- Separar las piezas entre sí para evitar roces en las zonas pulidas.
- Mantener las placas de cuerno planas y con ligero peso encima.
- Revisar periódicamente las piezas almacenadas mucho tiempo.
Qué se publica en Grutrosti
Grutrosti reúne material escrito sobre una única práctica: la talla manual de hueso, asta y cuerno. Los textos se organizan por fases del trabajo, de modo que cada apartado pueda leerse por separado o seguirse en orden.
- Descripciones de proceso, desde la preparación del material hasta el acabado.
- Fichas comparativas de materiales y de su comportamiento ante la herramienta.
- Notas sobre limas, buriles, sierras y equipos rotativos.
- Listas de comprobación para revisar el trabajo antes de pasar a la fase siguiente.
- Apuntes sobre polvo, ventilación y protección respiratoria en el taller.
- Vocabulario de taller, con los términos que aparecen en los textos.
Todo el contenido tiene carácter informativo y editorial: describe técnicas y precauciones, sin ofrecer servicios, encargos ni venta de materiales.
Escribir al proyecto
Las dudas sobre los textos, las correcciones y las sugerencias de temas se reciben por correo electrónico. Es la única vía de contacto del proyecto.
Grutrosti
[email protected]
Los mensajes se leen y se responden cuando procede. El proyecto no gestiona pedidos ni tramita encargos de talla.